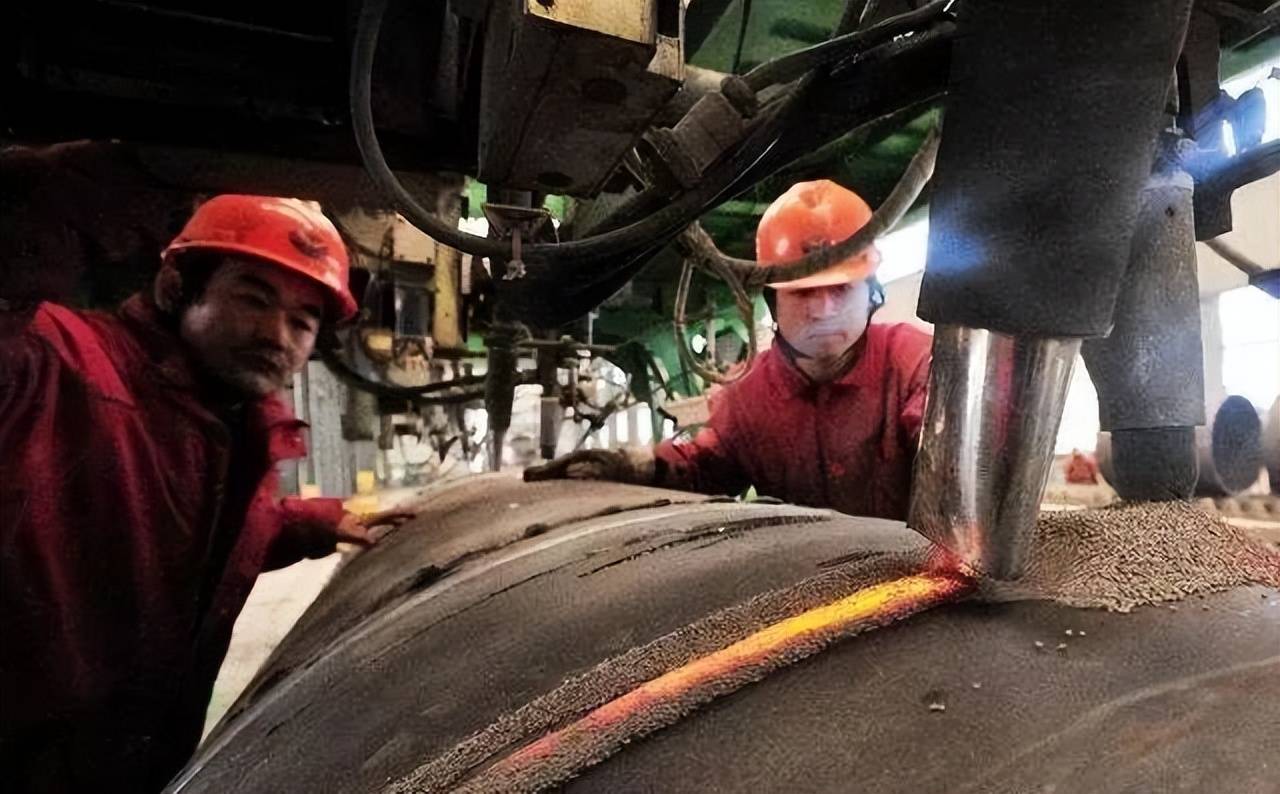
Jeklene cevi z ravnim šivom lahko glede na proizvodni proces razdelimo na visokofrekvenčne jeklene cevi z ravnim šivom in jeklene cevi z ravnim šivom za varjenje pod praškom. Ravnošivne jeklene cevi za varjenje pod praškom so razdeljene na jeklene cevi UOE, RBE, JCOE itd. glede na njihove različne metode oblikovanja. V nadaljevanju so predstavljene najpogostejše visokofrekvenčne jeklene cevi z ravnim šivom in jeklene cevi z ravnim šivom za varjenje pod praškom. Priprava pred varjenjem.
1. Obdelava utora
Večina avtomatskih strojev za varjenje pod praškom, ki se trenutno uporabljajo v industrijski proizvodnji, je mehanizirana varilna oprema. Hitrosti varjenja ali drugih standardnih parametrov ni mogoče kadar koli prilagoditi, da bi nadomestili odstopanje velikosti utora zaradi napake kota utora, topega roba ali vrzeli. Zato je treba sprejeti ukrepe za zagotovitev, da velikost obdelave utora ustreza zahtevam standarda med pripravo zvarnega utora, zlasti topi rob in velikost reže je treba strogo nadzorovati. Pri pomembnih varilnih konstrukcijah (kot so kotli, tlačne posode itd.) je zvarni utor najbolje pripraviti z metodami mehanske obdelave. Za zvare, ki jih ni mogoče obdelati z opremo za mehansko obdelavo, je treba za obdelavo utora uporabiti tudi avtomatske rezalne stroje ali stroje za rezanje šablon. Ročno plamensko rezanje ne more zagotoviti napake velikosti utora, ki jo zahteva standard, razen če je po rezanju brušen in oblikovan. Da bi torej zagotovili, da kakovost zvarov pri varjenju pod praškom ustreza zahtevam, je treba zagotoviti natančnost in kakovost obdelave utorov.
2. Površinsko čiščenje varjenega območja
Stanje površine varilnega utora je prav tako zelo pomembno za kakovost zvara in ga ne smemo prezreti. Če so na površini utora ostanki rje, vlage, olja, oksidnega kamna itd., lahko povzročijo pore v zvaru. Zato je treba te onesnaževalce pred varjenjem odstraniti.
Pred varjenjem je treba očistiti površinsko rjo, vlago, olje, luske itd. v utoru in 20 mm območje na obeh straneh utora in dela, ki ga želite variti. Vodni kamen in rjo je mogoče odstraniti z brusilnim strojem, pnevmatskim brusilnim kolutom, žično krtačo, drobljenjem itd., olje in vlago pa lahko posušite s segrevanjem s plamenom.
Pri varjenju nizkolegiranih in nerjavnih jekel je bolj pomembno čiščenje varilnega utora. Rja in vlaga na površini utora ne bosta samo povzročili por, ampak lahko tudi spodbujata razpoke, ki jih povzroči vodik, povečanje ogljika v zvaru in celo zmanjšata korozijsko odpornost varjenih spojev iz nerjavnega jekla in mehanske lastnosti nizkolegiranih jekleni spoji. Zato je treba posvetiti posebno pozornost.
3. Montaža zvarov
Stanje montaže varilnih spojev pod praškom ima velik vpliv na kakovost varjenja. Vrzel in neporavnanost zvarnih spojev močno vplivata na preboj in oblikovanje površine zvarov, zato ju je treba pred varjenjem skrbno preveriti. Varilni spoji zahtevajo enakomerne montažne vrzeli, ravne višine in majhne neusklajenosti. Montažna napaka spojev je odvisna predvsem od natančnosti označevanja, zarezovanja, oblikovanja in obdelave utorov. Zato je kakovost montaže spoja zagotovljena s strogim nadzorom odstopanja obdelave prejšnjega postopka.
4. Čiščenje varilnih materialov
Varilna žica in prašek, ki se uporabljata pri varjenju pod praškom, sodelujeta pri varilni metalurški reakciji in imata velik vpliv na sestavo, strukturo in zmogljivost zvara. Zato je treba površino varilne žice pred varjenjem očistiti in talilo posušiti.